Jezik

Kvaliteta izgaranja motora zaključana je prije nego što klip dosegne gornju mrtvu točku. Bregasto vratilo određuje kada se otvaraju usisni i ispušni ventili, koliko se podižu i koliko dugo ostaju otvoreni. Pogreška profila režnjeva od samo 0,01 mm na jednom režnju remeti punjenje zraka i goriva, pomiče krivulju momenta i podiže temperaturu ispušnih plinova. Zato proizvođači motora trebaju precizne bregaste osovine: dio postavlja gornju granicu za učinkovitost izgaranja, usklađenost s emisijama i trajnost ventilskog sklopa.
Točnost događaja ventila najveći je pojedinačni mehanički utjecaj na učinkovitost izgaranja nakon samog dizajna komore za izgaranje. Usisni ventil koji se kasno otvara dopušta manje punjenja; ispušni ventil koji se kasno zatvara izvlači svježu smjesu iz cilindra; istrošena strana režnja mijenja brzinu sjedišta ventila i destabilizira hidrauličke podizače. Svaki od ovih kvarova počinje kao odstupanje u geometriji brijega.
Kalibracija motora pretpostavlja fiksni odnos između kuta radilice i položaja ventila. Kada se vrijeme bregastog vratila pomakne s te karte čak i za 0,5 stupnjeva, mijenjaju se mješavine zraka i goriva, udio zaostalog plina i granica detonacije. Praktične posljedice su mjerljive: vršni okretni moment odmiče se od ciljne brzine motora, temperatura ispušnih plinova raste, a izlaz NOx raste. Precizne bregaste osovine drže ovaj odnos unutar kalibracijske omotnice od prvog ciklusa pečenja do kraja jamstvenog razdoblja.
Precizne bregaste osovine navedene su u mikronima i kutnim stupnjevima, a ne u općim tvrdnjama o kvaliteti. Dolazna inspekcija proizvođača motora zaključava pet parametara, a svaki ima izravnu mehaničku posljedicu.
| Parametar | Tolerancija proizvodnje | Posljedica odstupanja |
| Pogreška oblika profila režnja | do 0,010 mm | Promijenjeno ubrzanje ventila, buka podizača |
| Izlaz osnovnog kruga | do 0,025 mm | Nestabilnost treptanja ventila pri visokoj brzini motora |
| Promjer časopisa | do 0,020 mm | Oslabljena stabilnost uljnog filma, opasnost od habanja ležaja |
| Odstupanje vremena brijega | do 0,5 stupnjeva | Pomak najvećeg momenta, viša temperatura ispuha |
| Hrapavost površine režnja Ra | do 0,40 mikrona | Brže trošenje režnjeva, veći gubici trenjem |
Ove vrijednosti izgledaju male izolirano, ali složene unutar punog ventilskog sklopa. Odstupanje od osnovnog kruga od 0,025 mm mijenja efektivno podizanje ventila pri visokom broju okretaja, a hrapava površina režnja ubrzava trošenje koje briše originalnu geometriju. Za odobrenje proizvodnje, dobavljač mora dokazati kontrolu svih pet parametara kroz izmjerene zapise, a ne samo jedno izvješće o prvom artiklu.
Preciznost je privremena ako površina režnja ne može izdržati radno opterećenje. Materijali bregastog vratila uravnotežuju tvrdoću, žilavost i mogućnost izrade. Ohlađeno lijevano željezo odgovara kompaktnim proizvodnim motorima; nodularno željezo nosi veća mehanička opterećenja; kaljeni legirani čelik služi radnim ciklusima visokog dizanja, visokog broja okretaja u minuti i turbopunjenja.
Ruta toplinske obrade određuje hoće li režanj zadržati svoj profil tla tijekom cijelog servisnog intervala. KORBOR odabire legure visokih performansi i primjenjuje kaljenje, pougljičenje i kaljenje za povećanje čvrstoće, tvrdoće i otpornosti na trošenje. Grafikon u nastavku sažima tipične raspone tvrdoće režnjeva koje ti procesi daju.
Jedna precizna bregasta osovina je uspjeh; tisuće identičnih bregastih osovina su proizvodni sustav. Proizvođači motora ocjenjuju dobavljače na temelju statističke dosljednosti, a ne na temelju pregleda prvog artikla. Dobavljač mora dokazati kontrolu nad sirovinama, strojnom obradom, toplinskom obradom i konačnim mjeriteljstvom u svakoj seriji.
Anhui KORBOR Machinery Co., Ltd. dokazao je 25 godina proizvodnje bregaste osovine i samo bregaste osovine. Njegovo IATF 16949:2016 sustav kvalitete primjenjuje proizvodni koncept bez grešaka u svakoj fazi, a tvrtka godišnji kapacitet proizvodnje premašuje 2,3 milijuna kompleta bregastih osovina.
The asortiman proizvoda za bregaste osovine za automobile sama pokriva više od 800 kataloških brojeva, dok katalog bregaste osovine motocikla dodaje više od 600 modela. Proizvođači motora sve se više oslanjaju na dobavljače koji se mogu obratiti na više obitelji motora istim disciplinom procesa.
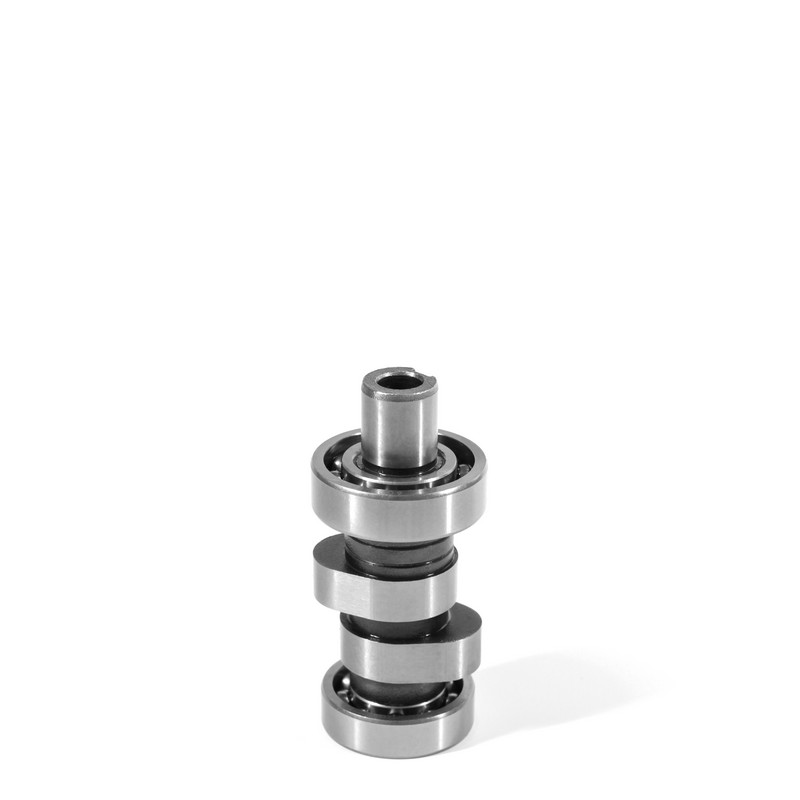 Proizvođači, dobavljači prilagođenih OEM/ODM bregastih osovina za motocikle Mi smo kineski OEM/ODM proizvođači, dobavljači i tvornice bregastih osovina za motocikle, ANHUI KORBOR nudimo prilagođene bregaste osovine za motocikle i L... Pogledajte proizvod →
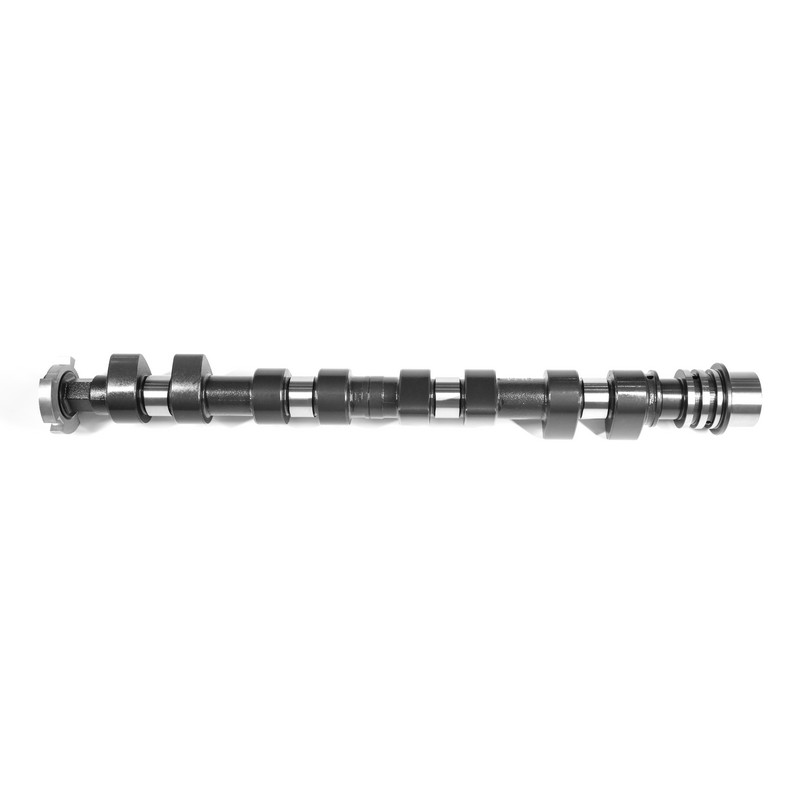 Proizvođači i dobavljači praznih bregastih osovina automobila po narudžbi Kao kineski proizvođači, dobavljači i tvornice praznih bregastih osovina za automobile, KORBOR nudi OEM/ODM bregastu osovinu od lijevanog željeza, nodularnu ... Pogledajte proizvod →
Prije nego što odobre izvor bregaste osovine, proizvođači motora trebaju provjeriti četiri područja: mjeriteljstvo, sljedivost materijala, kontrolu procesa i sljedivost serije. Praktični kontrolni popis ima pet stavki.
Mjeriteljstvo jednog dijela, certifikat materijala, jedno ispitivanje tvrdoće i vizualni pregled profila režnja. Prihvatljivo samo za provjeru dizajna.
Statistička kontrola procesa, provjera tvrdoće na razini serije, inspekcija odstupanja na svakom dijelu i potpuna sljedivost od taljenja do konačnog mljevenja. Ovo je uvjet za puštanje vode motora.
Proizvođači motora trebaju precizne bregaste osovine jer točnost događaja ventila izravno kontrolira izgaranje, emisiju i trajnost. Vremensko odstupanje od samo 0,5 stupnjeva pomiče krivulju zakretnog momenta, a pogreška profila režnja u rasponu od 0,010 mm mijenja ubrzanje ventila i stabilnost podizača.
Pogreška oblika režnja, koja se obično drži na 0,010 mm ili manje, najkritičnija je vrijednost na crtežu. Postavlja ubrzanje ventila, brzinu sjedišta i buku ventilskog sklopa. Odstupanje osnovnog kruga i promjer rukavca pomno slijede jer određuju stabilnost uljnog filma i konzistenciju brzih trepavica ventila.
Toplinska obrada pretvara brušeni režanj u tvrdu površinu otpornu na habanje. Nejednaka tvrdoća ili dubina kućišta uzrokuje lokalno trošenje, a režanj brzo gubi svoj izvorni profil. Indukcijsko kaljenje, pougljičenje i nitriranje uobičajeni su načini, odabrani prema kontaktnom naprezanju i radnom ciklusu ciljanog motora.
IATF 16949:2016 industrijska je osnova za proizvodnju bregastog vratila u automobilima. Zahtijeva statističku kontrolu procesa, potpunu sljedivost materijala i kontinuirano poboljšanje u cijelom lancu proizvodnje. Dobavljačev sustav kvalitete treba provjeravati jednako rigorozno kao i njegovu sposobnost strojne obrade.




 闽公网安备 35018102000203 号
