Jezik

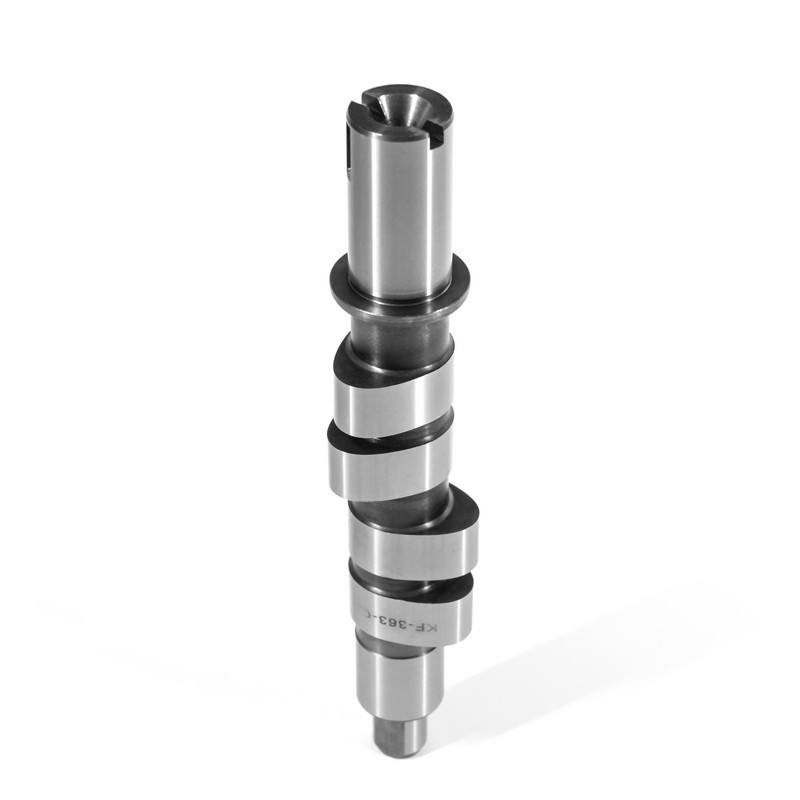
Bregasto vratilo je mehanički mehanizam za podešavanje vremena motora s unutarnjim izgaranjem. Jedna precizno strojno obrađena osovina s režnjevima u obliku jaja odlučuje točno kada se svaki usisni i ispušni ventil otvara i zatvara, a ta se odluka događa u milisekundama. Pri 6000 o/min svaki se ventil otvara 50 puta u sekundi; pogreška od dva stupnja u faziranju lobe smanjuje vršnu snagu za otprilike 5-8 posto dok povećava potrošnju goriva. Izbor materijala bregastog vratila, profila režnja i proizvodne tolerancije mogu biti razlika između motora koji tiho radi 200.000 milja i onog koji pokvari nakon 30.000.
Bregasto vratilo pretvara rotaciju radilice u mehanički podešeno podizanje ventila, što kontrolira protok zraka koji ulazi i izlazi iz svakog cilindra. Radilica pokreće bregasto vratilo kroz razvodni lanac, remen ili zupčanik postavljen na točno pola brzine radilice. Za svaka dva okretaja radilice, bregasta osovina dovrši jedan, tako da su taktovi usisa, kompresije, snage i ispuha uvijek u skladu s ispravnim položajima ventila. Ako se ta sinkronizacija izgubi, motor gubi kompresiju, dolazi do povratnog paljenja kroz usis ili do izostanka paljenja kroz ispuh, ovisno o tome koji se ventil pomaknuo.
Definicija jezgre
Bregasto vratilo je rotirajuća osovina s pažljivo brušenim režnjevima koja pokreću ventile motora u fazi s kretanjem klipa, definirajući i podizanje ventila i vrijeme ventila za svaki cilindar motora.
Svaki režanj je precizno oblikovan ekscentar. Na osnovnom krugu, opruga ventila drži ventil zatvorenim; dok se visoki bok režnja okreće u kontakt, gura ventil da se otvori. Oblik tog ekscentra određuje ponašanje motora pri svakom okretaju u minuti. Prazan hod na 800 o/min zahtijeva skromno podizanje i rano zatvaranje usisa; isti motor pri 6500 okretaja u minuti treba više uzgona i dulje trajanje kako bi se cilindar mogao napuniti velikom brzinom protoka zraka. Profil režnjeva koji je pogrešan za oba uvjeta proizvodi lošu neaktivnost, ravnu snagu ili oboje.
Podizanje ventila, trajanje i kut odvajanja režnjeva tri su broja koji definiraju krivulju snage motora, kvalitetu praznog hoda i isporuku okretnog momenta. Podizanje određuje koliko se ventil otvara, trajanje određuje koliko dugo ostaje otvoren u stupnjevima radilice, a kut razdvajanja režnjeva postavlja usisne i ispušne režnjeve jedan u odnosu na drugi.
Podizanje ventila kontrolira veličinu otvora koji otvor predstavlja dolaznom punjenju. Breg s visokim dizanjem isporučuje više zraka, ali također povećava zahtjev za oprugom ventila: sila opruge raste otprilike s kvadratom povećanja uzgona, tako da ekscentru s 0,050 u više dizanja trebaju znatno kruće opruge ili ventilski sklop pluta pri visokom broju okretaja u minuti.
Trajanje određuje gdje će doći do vrhunca snage. Trajanje usisa od 220 stupnjeva održava nesmetan rad u praznom hodu i stvara snažan okretni moment na niskom nivou; trajanje od 260 stupnjeva pomiče pojas snage prema gore i omekšava mirovanje. Kut razdvajanja režnjeva postavlja prozor preklapanja u gornju mrtvu točku ispušnog takta, kada su oba ventila otvorena. Širi LSA oko 114-116 stupnjeva stabilizira vakuum u mirovanju; uži LSA oko 106-108 stupnjeva izoštrava odziv leptira za gas i vuču na vrhu, ali zahtijeva više kalibracije upravljanja motorom.
OEM vrijeme bregastog vratila je specifikacija, a ne prijedlog. Tolerancije položaja režnja na proizvodnim motorima obično su unutar 1-2 stupnja; prekoračenje tog prozora mjerljivo smanjuje snagu, povećava emisije i stvara pritužbe na vozne karakteristike na terenu.
Hlađeno lijevano željezo je osnovni materijal za proizvodnju bregastih osovina; nodularni lijev dominira u kamionima i dizel motorima, a kovani čelik je rezerviran za najveća opterećenja ventilskog sklopa. Svaka porodica materijala ima različitu ravnotežu cijene, tvrdoće i otpornosti na zamor, a svaki se obrađuje na drugačiji način tijekom proizvodnje.
| Materijal | Površinska tvrdoća | Otpornost na trošenje | Cijena po jedinici | Tipične primjene |
| Ohlađeno lijevano željezo | 50-55 HRC | Vrlo dobro | Niska | Ulični auto, motocikl |
| Nodularni lijev | 44-52 HRC | dobro | Umjereno | Kamion, dizel |
| Kovani čelik | 55-60 HRC | Izvrsno | visoko | Performanse, pojačane |
Tvrdoća površine govori samo dio priče; dubina otvrdnutog sloja i gradijent tvrdoće u jezgri određuju hoće li režanj preživjeti ponovljeni kontakt s visokim kontaktnim pritiskom. Kontaktni tlak između lamele i podizača u sklopovima potisnih šipki može premašiti 700 MPa, zbog čega se proizvođači oslanjaju na ohlađeno lijevano željezo s površinama bogatim karbidom ili indukcijski kaljeni čelik. Kada proizvođač bregastog vratila preskoči, skrati ili neravnomjerno primijeni toplinsku obradu - kaljenje, pougljičenje ili kaljenje - dio može izgledati ispravno kada se ugradi i još uvijek rano pokvari s pucanjem režnjeva. Toplinska obrada je mjesto gdje se zapravo proizvodi veliki dio kvalitete bregastog vratila.
Udaljenost između bregastog vratila i ventila definira raspored ventilskog sklopa, a svaki raspored drugačije mijenja cijenu, pakiranje i sposobnost okretaja u minuti. Motor s gornjim ventilom (OHV) drži jednu bregastu osovinu u bloku motora; Bregaste konstrukcije iznad glave postavljaju jednu ili dvije bregaste osovine u glavu cilindra.
Jedna bregasta osovina u bloku radi preko podizača, potisnih šipki i klackalica. Izgled je kompaktan i jeftin, sa snažnim okretnim momentom pri niskim okretajima u minuti, ali masa potisne poluge ograničava kontrolirano djelovanje ventila iznad otprilike 6000-6500 okretaja u minuti.
Dvije bregaste osovine po glavi cilindra izravno pokreću ventile. Masa sklopa ventila je minimalna, što omogućuje najveće sigurne brzine motora i čini varijabilno upravljanje ventilima jednostavnim. Više dijelova, viši trošak proizvodnje, stroža tolerancija navlake.
SOHC se nalazi između to dvoje: jedno bregasto vratilo po glavi djeluje na ventile izravno ili preko kratkih klackalica. Manje je složen od DOHC-a i dopušta dobar protok zraka, ali promjenjivo vrijeme ograničeno je na faziranje jednog brijega. U praktičnom smislu, DOHC glave postavljaju najveći zahtjev za preciznost rukavca bregastog vratila, jer se vratilo okreće brzinom motora u dugim, uskim rukavcima ležaja.
Odluka o zamjeni uvijek počinje usklađivanjem geometrije lamele OE s odljevkom glave. KORBOR pokriva više od 800 automobila i 600 modela bregaste osovine za motocikle, tako da je baza proizvoda za ovu odluku široka. Kupci mogu pretraživati izravno putem katalog automobilske bregaste osovine i katalog bregaste osovine motocikla , pokrivajući varijante OHV, SOHC i DOHC u glavnim obiteljima motora.
 Proizvođači, dobavljači prilagođenih OEM/ODM bregastih osovina za motocikle Mi smo kineski OEM/ODM proizvođači, dobavljači i tvornica bregastih osovina za motocikle, ANHUI KORBOR nudimo prilagođene bregaste osovine za motocikle i L... Pogledajte proizvod →
 Proizvođači i dobavljači praznih bregastih osovina automobila po narudžbi Kao kineski proizvođači, dobavljači i tvornica praznih bregastih osovina za automobile, KORBOR nudi OEM/ODM bregastu osovinu od lijevanog željeza, nodularnu ... Pogledajte proizvod →
Tolerancija podizanja krila, odstupanje rukavca i ojačana dubina tri su mjerenja koja odvajaju bregastu osovinu koja tiho radi 200.000 milja od one koja prerano pokvari. Podizanje krila bregastog vratila u proizvodnji obično se održava unutar 0,025 mm (0,001 in) od crteža; odstupanje rukavca obično se kontrolira ispod 0,02 mm. Loše odstupanje pomiče vrijeme ventila s režnja na režanj, prikazujući se kao grubi prazan hod prije nego što postane težak kvar. Osnovni krug također mora biti savršeno koncentričan s osi rukavca; osnovni krug koji nije u središtu mijenja statičnu ploču ventila na svakom cilindru i stvara klasičnu pritužbu na jedan bučan cilindar.
KORBOR-ov sustav kvalitete slijedi IATF 16949:2016 s filozofijom nulte greške koja se primjenjuje u svakoj fazi proizvodnje. Tvrtka upravlja pogonom od 22.000 četvornih metara, isporučuje više od 2,3 milijuna bregastih osovina godišnje i vodi cijeli proizvodni lanac od slijepog lijevanja preko toplinske obrade i završnog brušenja.
Dosljednost od serije do serije je praktična korist koja je najvažnija za proizvođače motora i distributere za naknadno tržište. Zamjenska bregasta osovina mora točno reproducirati specifikaciju brušenja originalne opreme; ako radijus boka režnja varira, ako osnovni krug nije okrugao ili ako se dubina otvrdnjavanja pomjera, motor neće održati projektirano vrijeme ventila. Posvećeni proizvođač bregastog vratila koji se usredotočio na ovu jednu komponentu od svog osnutka 1999. - KORBOR je osnovan kao pogon samo za bregasta vratila - pozicioniran je drugačije od opće radionice strojeva. Njegovo povijest tvrtke i pozadinu proizvodnje objasnite zašto inženjerski tim tretira bregaste osovine kao posebnost, a ne kao popratni proizvod.
Za kupce inženjeringa koji procjenjuju potencijalnog dobavljača, dokumentacija koja je važna je jednostavna: izvješća o mjerenju profila režnja, zapisi o provjeri tvrdoće, podaci o ispitivanju odstupanja i sljedivi proces od lijevanja u ljevaonici do završne inspekcije. Svaki ozbiljan proizvođač bregastog vratila trebao bi moći izraditi te dokumente. Dobavljači koji također kontroliraju lijevanje interno, sa dokumentirani sustav upravljanja kvalitetom , nastoje isporučiti istu geometriju i tvrdoću od serije do serije, što je ono što održava krivulju snage motora stabilnom tijekom proizvodne serije.
Šest klasičnih znakova kvara bregastog vratila su otkucaji ventilskog sklopa, grubi prazni hod, slab okretni moment pri niskom kraju, loša ekonomičnost goriva, izostanak paljenja pod opterećenjem i metalne čestice u ulju. Nijedan od ovih simptoma nije jedinstven za bregasto vratilo, tako da bi dijagnoza trebala započeti pregledom režnja, a ne automatskom zamjenom dijelova.
Provjera prije instalacije
Provjera ravnosti najkorisnija je provjera prije ugradnje. Bregasto vratilo savijeno za 0,05 mm zarezuje svoje rukavce i može tijekom vremena zamoriti nosače glave motora. Provjera osovine za rotacijska ravnost na v-blok učvršćenjima prije ugradnje sprječava veliki udio preuranjenih kvarova ventila.
Ponovno brušenje je moguće kada jezgra ostane ravna i dovoljno stvrdnutog materijala preživi ispod površine režnja. Proizvođači motora za performanse rutinski se pregrađuju u toj situaciji. Za standardnu zamjenu, nova bregasta osovina je sigurniji izbor, jer se brušenjem uklanja dio stvrdnutog sloja i smanjuje dugotrajna otpornost na habanje.
U pravilno podmazanom motoru s originalnim oprugama ventila i netaknutim razvodnim lancem, rashlađena bregasta osovina od lijevanog željeza obično traje između 150.000 i 250.000 milja. Rani kvar prije 100.000 milja gotovo je uvijek uzrokovan nedovoljnim podmazivanjem pri uhodanju, slomljenim podizačem ili kontaminiranim uljem, a ne samim materijalom.
Tri dominantna uzroka su loše podmazivanje pri pokretanju, pretjerani pritisak opruge ventila i kontaminirano ulje. Tvrde čestice zarobljene između režnja i podizača djeluju poput smjese za lepljenje, brušeći stvrdnutu površinu. Zbog toga je stanje filtra ulja jedna od prvih stavki koje se provjeravaju u svakoj istrazi kvara bregastog vratila.
Radilica pretvara tlak izgaranja u rotirajući moment i pokreće bregasto vratilo kroz razvodni lanac ili zupčanik. Bregasto vratilo kontrolira samo događaje ventila i ne nosi opterećenje izgaranjem. Savijena radilica proizvodi vibracije i nizak tlak ulja, dok istrošena bregasta osovina mijenja protok zraka i vrijeme ventila; njih dvoje ne uspijevaju s vrlo različitim skupovima simptoma.




 闽公网安备 35018102000203 号
